

 América Latina
 América Latina
Resiliencia territorial y transición productiva con tecnología de GreenPower
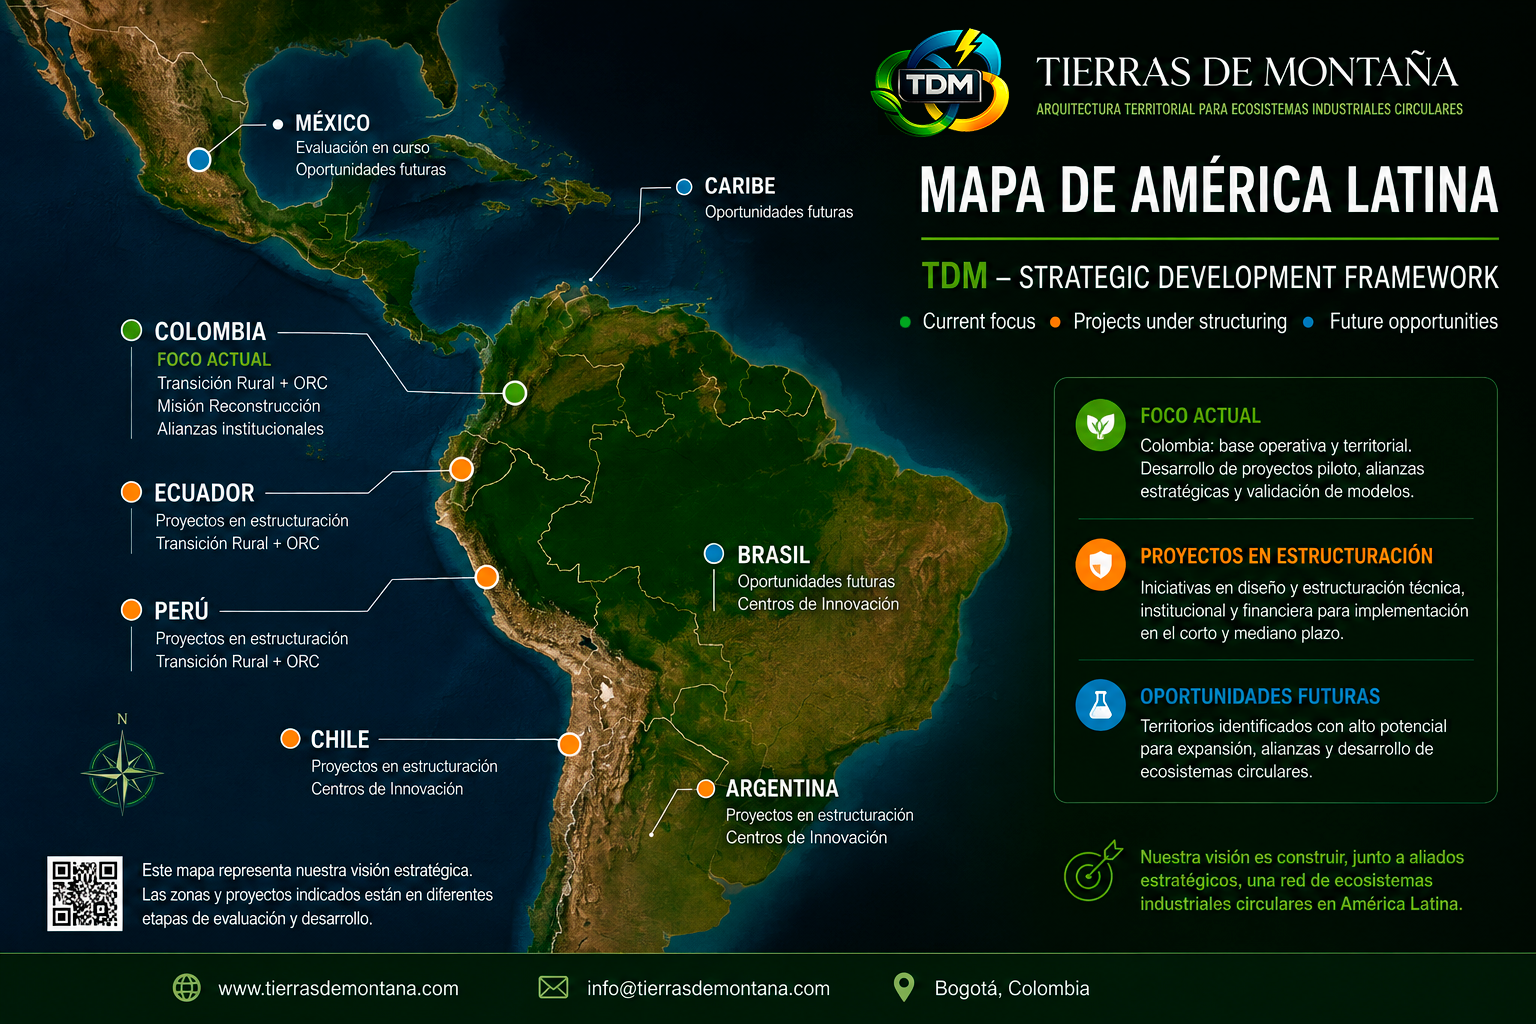
PROYECTO COLOMBIA — ESTRATEGIA 2026
Biorrefinería Circular del Café
Integración del BIO‑KILN para producir Biocarbón 1A,
Tostado Cero Emisiones y Cogeneración ORC
1. El Contexto Colombiano: de Residuo a Recurso
El Desafío: la Pulpa de Café
Colombia genera millones de toneladas de pulpa de café al año.
Este residuo, con un 80% de humedad y alto contenido ácido,
es actualmente un pasivo ambiental: contamina ríos, genera metano (GEI) y
acidifica los suelos en las regiones cafeteras.
La Oportunidad
Esa misma pulpa es un yacimiento de carbono excepcional.
Transformarla en biocarbón de alta pureza (Cfix >80 %) no solo resuelve el
problema ecológico, sino que convierte a las cooperativas en biorrefinerías
generadoras de valor climático y económico.
2. Preparación de la Pulpa: Secado con Marquesina de Flujo Laminar
El Sistema de Secado
- Lecho protector de biocarbón activo: Absorbe los lixiviados ácidos y se enriquece en nutrientes.
- Inyección de aire caliente residual (70‑90 °C) proveniente del circuito de refrigeración del ORC.
- La pulpa alcanza una humedad estable del 10‑12 %, perdiendo su poder pegajoso.
- Cero lixiviado contaminante: todo el jugo de la pulpa queda retenido en el biocarbón inferior.
Resultado
La pulpa seca adquiere una granulometría fluida (similar a cáscaras de frutos secos),
ideal para el flujo gravitacional vertical del BIO‑KILN. Sin bloqueos ni aglomeraciones.
✅ Validación técnica: El sistema ha sido validado en contextos logísticos complejos (Ucrania)
y se adapta perfectamente a las condiciones tropicales colombianas.
3. Carbonización Continua: el Corazón del Proyecto
El BIO‑KILN de GreenPower es un horno de pirólisis continua que transforma
biomasa seca (<15% humedad) en biocarbón de máxima pureza, operando 24/7 de forma autónoma.
🔥 Alta Pirólisis (550‑650 °C)
Elimina por completo volátiles y alquitranes, garantizando un producto ultrapuro y estable.
🧪 Carbono Puro 1A (Cfix > 80 %)
Biocarbón certificable por EBC / Verra (VM0044) / Puro.earth, listo para los mercados de carbono más exigentes.
⚡ Autonomía Energética Total
El reactor se alimenta exclusivamente con el gas de pirólisis generado por la propia pulpa. Coste energético de operación = 0.
Flujo Interno del Proceso (4 Etapas)
⚙️ 1. Trituración
La biomasa seca se reduce a un tamaño de 5 a 40 mm para garantizar un flujo uniforme.
🌡️ 2. Secado Integrado
Inyección de calor residual para ajustar la humedad al 10-12% justo antes de la entrada al reactor.
🔥 3. Carbonización (Pirólisis)
La biomasa desciende por gravedad dentro de los canales verticales. Temperatura controlada entre 550 °C y 650 °C en atmósfera inerte (sin oxígeno).
❄️ 4. Estabilización y Enfriamiento
El carbón caliente (>450 °C) pasa por un sistema de enfriamiento forzado (tornillo sin fin refrigerado) para evitar su oxidación al contacto con el aire.
♻️ Flujo continuo: La biomasa entra por un lado y el biocarbón estabilizado sale por el otro, sin intervención humana.
4. Especificaciones Técnicas de los Modelos BIO‑KILN
Tres modelos adaptados a diferentes escalas de producción, todos con la misma calidad de biocarbón y nivel de automatización.
| Modelo | BIO-KILN-1 | BIO-KILN-2 | BIO-KILN-3 |
|---|---|---|---|
| Productividad (t/mes)* | 30 – 50 | 40 – 70 | 80 – 120 |
| Potencia Térmica Recuperable (kW/h) | < 200 | < 400 | < 1000 |
| Dimensiones (L x A x H, m) | 1,9 x 1,4 x 5,8 | 1,9 x 1,8 x 6,1 | 3,8 x 3,6 x 7,3 |
| Consumo Eléctrico (kWh) | 5 – 13,6 (según modelo) | ||
| Carbono Fijo (Cfix) | 78 – 95% | ||
| Cenizas | < 3% | ||
* La productividad varía según el Cfix objetivo: máxima para Cfix <82%, mínima para Cfix >92%.
⚙️ Funcionamiento: 24/7 continuo · Automatización total (PLC Siemens) · Control remoto.
5. Gestión de Gases y Postcombustión (Cero Emisiones)
Destrucción Térmica de Alquitranes
- Los gases de pirólisis (ricos en metano, hidrógeno y CO) son aspirados y quemados en la cámara de postcombustión a >1000 °C.
- Esta temperatura extrema destruye completamente los HAPs (hidrocarburos aromáticos policíclicos) y compuestos orgánicos pesados.
- Las emisiones finales son exclusivamente CO₂ y H₂O (vapor de agua), cumpliendo con las normativas ambientales más estrictas de Europa y América Latina.
Recuperación de Calor
- El calor de la postcombustión (>1000 °C) se recupera mediante intercambiadores de calor de alta eficiencia.
- Este calor se divide para alimentar el sistema ORC (electricidad), el intercambiador aire-aire para tostado (180-240 °C) y el secado de la marquesina (70-90 °C).
🤖 Automatización y Control: El sistema cuenta con un PLC Siemens que gestiona todos los parámetros (temperatura, presión, flujo de gases).
Los ingenieros de GreenPower pueden conectarse de forma remota para supervisar y ajustar el proceso en tiempo real, garantizando la máxima eficiencia y seguridad sin necesidad de técnicos in situ.
6. ORC ENOGIA – Cogeneración Eléctrica
El sistema ORC (Organic Rankine Cycle) es el corazón de la generación eléctrica de la planta.
Convierte el calor residual de la postcombustión (>1000 °C) en electricidad limpia y renovable,
aprovechando al máximo la energía de los gases de pirólisis.
🔧 Principio de Funcionamiento
- Fuente de calor: Gases calientes (600‑800 °C) procedentes de la postcombustión.
- Fluido de trabajo: R1233zd (no inflamable, no tóxico, ODP=0).
- Turbina: Micro-turbina axial de alta velocidad (hasta 20.000 rpm) con imanes permanentes.
- Refrigeración: El propio circuito del ORC genera agua caliente (70‑90 °C) para el secado de la pulpa (Flow A).
- Control: PLC industrial con acceso remoto vía web.
⚡ Sinergia con el BIO‑KILN
- Autonomía energética: El ORC se alimenta exclusivamente del calor residual, sin combustible adicional.
- Eficiencia global: Al aprovechar el calor para secado y electricidad, la eficiencia total del sistema supera el 95%.
- Reducción de emisiones: Cada kWh generado evita la quema de combustibles fósiles en la red.
Modelos ENOGIA LT compatibles con cada BIO‑KILN
La selección del modelo ORC depende de la potencia térmica recuperable real, que a su vez está determinada
por el objetivo de pureza del biochar (Cfix >80%). Los valores indicados corresponden a la operación con pulpa de café.
| Modelo ORC | Potencia Eléctrica (kWe) | Potencia Térmica de Entrada (kWth) | BIO‑KILN Compatible | Características Clave |
|---|---|---|---|---|
| ENO‑10LT | 10 kWe | 55 – 160 | BIO‑KILN‑1 | El ORC más pequeño del mundo. Ideal para operación a plena carga (150‑160 kWth). Peso: 900 kg. |
| ENO‑20LT | 20 kWe | 160 – 320 | BIO‑KILN‑1 / BIO‑KILN‑2 | Solución “llave en mano”. Absorbe picos de hasta 200 kWth. Peso: 1.460 kg. |
| ENO‑40LT | 40 kWe | 450 – 640 | BIO‑KILN‑2 / BIO‑KILN‑3 | Dos micro-turbinas axiales. Peso: 1.650 kg. |
| ENO‑100LT | 100 kWe | 800 – 1400 | BIO‑KILN‑3 | Máxima eficiencia en plantas de alto rendimiento. Peso: 3.900 kg. |
| ENO‑180LT | 180 kWe | 1400 – 2400 | Múltiples BIO‑KILN‑3 | La solución de mayor potencia de la gama LT, con dos turbinas cinéticas. Peso: 5.900 kg. |
Nota: Las potencias térmicas de entrada corresponden al rango nominal de operación del ORC.
Para el BIO‑KILN‑1 con pulpa de café y Cfix >80%, la potencia real disponible es de <200 kWth,
por lo que los modelos ENO‑10LT o ENO‑20LT son las opciones más adecuadas.
Especificaciones Técnicas Comunes (Gama LT)
- Fluido de trabajo: R1233zd (ODP=0, no inflamable).
- Intercambiadores: De placas soldadas.
- Bomba principal: Acoplamiento magnético multi-etapa.
- Control: PLC con acceso remoto vía web.
- Conexión a red: 400V, trifásica, 50‑60 Hz.
- Vida útil: 20 años.
- Nivel de ruido: 60 dB a 10 metros.
- Instalación: Sistema “plug‑and‑play” sobre skid.
💡 Selección para el proyecto piloto: Para un BIO‑KILN‑1 operando con pulpa de café y produciendo biochar 1A (Cfix >80%),
la potencia térmica recuperable se sitúa entre 150 y 200 kWth. En este escenario, el ENO‑10LT (55‑160 kWth)
operará a plena carga, mientras que el ENO‑20LT (160‑320 kWth) ofrece margen para picos de producción.
Ambas opciones son viables; la decisión final dependerá del perfil de carga esperado.
7. Trigeneración: el Círculo Virtuoso de la Energía
El excedente de gas de pirólisis se quema en la postcombustión. Esa energía se divide en tres flujos productivos que integran toda la cadena del café:
🔥 Flujo A: Secado de la Pulpa (Marquesina)
El circuito de refrigeración del sistema ORC libera aire limpio a 70‑90 °C,
que se inyecta bajo el lecho de biocarbón activo. La pulpa se seca al 10‑12%
sin lixiviados contaminantes (el biocarbón absorbe los jugos ácidos).
☕ Flujo B: Tostado Cero Emisiones
Mediante un intercambiador aire‑aire, generamos una corriente de aire puro entre 180 °C y 240 °C
para tostar el café verde de la cooperativa, sin consumir combustibles fósiles
(propano o diésel). Ahorro energético del 100% en este proceso.
⚡ Flujo C: Electricidad con Sistema ORC
El calor principal (600‑800 °C) alimenta un módulo ORC (Organic Rankine Cycle) que genera
la electricidad necesaria para toda la planta (ventiladores, motores, bombas, iluminación).
El excedente puede inyectarse a la red eléctrica local o almacenarse.
8. Validación en Biomasa Tropical y Rendimiento
Biomasas Aprobadas
- Pulpa de café (requiere secado previo al 10‑12% mediante marquesina).
- Cáscara de cacao, palma, coco, caña de azúcar y frutos secos.
- Requisitos de entrada: tamaño de partícula 5‑40 mm y humedad <15%.
Rendimiento y Producción de Biocarbón
Por cada 1 tonelada de biomasa seca (al 10‑12% de humedad), el BIO‑KILN produce entre
250 y 350 kg de biocarbón puro (Cfix 82‑95%), dependiendo de la densidad y composición
de la materia prima.
🌱 Nota: La pulpa de café es especialmente rica en carbono, lo que la convierte en una
de las materias primas más rentables para la producción de biocarbón 1A.
9. Impacto Económico y Alianza Estratégica
🌱 Biocarbón Premium
Venta a cooperativas y agricultores para regeneración de suelos (Cfix 82‑95%).
☕ Café de Especialidad
Tostado con energía limpia, huella de carbono negativa. Precio premium en mercados internacionales.
💳 Créditos de Carbono
CORCs vía Puro.earth / Verra (VM0044) a precios > 100 €/tonelada CO₂.
✅ Certificaciones y MRV
Trabajamos con una red de aliados aprobados e independientes para garantizar la trazabilidad, calidad y comercialización de los biochars:
- Sellos de certificación: EBC (European Biochar Certificate), Verra (VM0044) y Puro.earth.
- Monitoreo, Reporte y Verificación (MRV): Protocolos robustos y auditables.
- Laboratorios aliados: Análisis de carbono fijo, metales pesados, HAPs y superficie BET.
- Trazabilidad total: Desde la biomasa hasta el producto final.
🇺🇦 Experiencia en Europa del Este
- Validación de la tecnología en contextos logísticos complejos.
- Biochar como herramienta de estabilización de suelos.
- Modelos de operación 24/7 con mínima intervención humana.
🌿 Adaptación a América Latina
- Biomasas tropicales húmedas (café, cacao, palma, caña).
- Modelos de cogeneración (ORC) y biochar para transición productiva.
- Escalabilidad desde proyectos piloto hasta plantas industriales.
🤝 Alianza TDM × GreenPower
- GreenPower → Aporta la tecnología (BIO‑KILN), la ingeniería y más de 20 años de experiencia en pirólisis.
- Tierras de Montaña (TDM) → Aporta el desarrollo territorial, la interfaz institucional, la estructuración de proyectos y el conocimiento local en Colombia.
“El BIO‑KILN es la máquina que conecta la resiliencia ucraniana con la regeneración latinoamericana.”
📅 Siguiente Acción Concreta
Definimos el cronograma,
las especificaciones técnicas del BIO‑KILN y la hoja de ruta del proyecto piloto
en una cooperativa cafetera colombiana.
¿Eres una institución pública, una cooperativa o un inversor? Contáctanos.